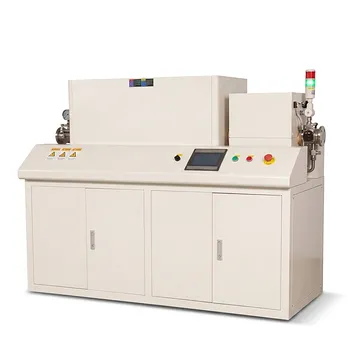
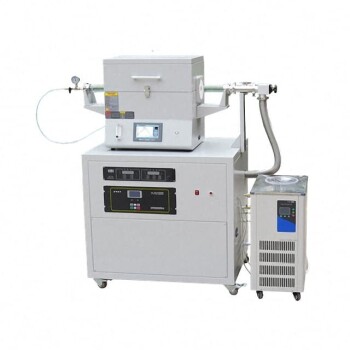
真空ホットプレスの最大の利点は、機械的な圧力を印加できることにあります。これにより、結晶粒の成長や分解を避けるために温度を低く抑えつつ、緻密化を強力に促進することが可能です。 真空ホットプレスは、一軸加圧と真空下での精密な加熱を組み合わせることで、超高温セラミックスや非酸化物セラミックスに対して、根本的に効率の高い緻密化プロセスを提供します。これにより、SiC、Si₃N₄、h-BNなどの材料は、従来の常圧焼結よりも大幅に低い温度と短い保持時間で理論密度に近い状態に到達でき、結晶粒の粗大化を効果的に抑制し、残留気孔を排除し、熱分解を防ぐことができます。
常圧焼結は毛細管力のみに依存するため、温度による緻密化と、有害な結晶粒成長や分解との間でトレードオフが生じます。真空ホットプレスは、機械的圧力を用いて緻密化メカニズムを選択的に強化することでこの問題を克服しており、構造的完全性と微細な結晶粒径が不可欠な、焼結困難な共有結合性セラミックスにとって決定的な手法となっています。
非酸化物セラミックスにおける常圧焼結の限界
なぜ毛細管力だけでは限界があるのか
従来の常圧焼結は、表面エネルギーと毛細管圧力のみを駆動力として物質移動を行います。強力な共有結合を持つ非酸化物セラミックスの場合、この要求を満たすには極めて高い温度が必要となり、多くの場合、結晶粒界が急速に移動して深刻な結晶粒成長を引き起こします。
緻密化メカニズムと非緻密化メカニズムの競合
このような高温下では、緻密化メカニズム(格子拡散、粒界拡散)と非緻密化メカニズム(表面拡散、蒸発・凝縮)が同時に進行します。非緻密化メカニズムは気孔を閉じることなく微細構造を粗大化させるため、完全な緻密化が達成できず、機械的特性を低下させます。
超高温材料における熱分解
窒化ウラン(UN)や窒化ケイ素など、多くの非酸化物セラミックスは、完全な常圧焼結に必要な温度に達する前に分解や解離が始まります。そのため、「分解を伴いながら緻密化するか、残留気孔を残したまま焼結を止めるか」という二者択一を迫られることになります。
核心メカニズム:選択的な緻密化駆動因子としての圧力
一軸圧力が駆動力を増幅させる仕組み
真空ホットプレスでは、外部から一軸の機械的圧力((p_a))を加えます。これは表面曲率による毛細管駆動力((\gamma_{sv} K))に直接加算されます。この複合的な応力は、粒界すべり、塑性変形、および応力誘起拡散を劇的に加速させます。
緻密化メカニズムの選択的強化
重要なのは、印加された圧力が格子拡散や粒界拡散といった緻密化プロセスを選択的に強化する一方で、表面拡散のような非緻密化メカニズムにはほとんど影響を与えないという点です。これにより速度論的なバランスが変化し、結晶粒が粗大化する前に気孔を潰すことが可能になります。
より低い温度、より短い保持時間
追加の駆動力が非常に強力であるため、完全な緻密化は通常より100~300°C低い温度で、0.5~2時間という短い保持時間で達成されます。この温度範囲はUNのような敏感な材料の分解閾値を安全に下回っており、解離なしに95%以上の相対密度を実現できます。
微細な結晶粒構造の固定
熱収支が低いことは、急速な結晶粒成長の直接的な抑制につながります。その結果、真空ホットプレスは微細な結晶粒構造を生み出し、それがそのまま優れた機械的強度、硬度、靭性、耐摩耗性へとつながります。これらは、粗大な常圧焼結セラミックスでは実現できない特性です。
真空が果たす雰囲気以上の重要な役割
閉じ込められたガスと揮発性不純物の除去
真空下での操作は、酸化を防ぐ以上の役割を果たします。残留気孔内に閉じ込められた不溶性ガスを積極的に排出し、グラファイト製治具から揮発性の炭素系不純物を除去します。この工程がないと、後の高温使用時にセラミックスが膨張したりブリスター(膨れ)が生じたりして、緻密化による利点が損なわれる可能性があります。
共有結合結晶における真の塑性流動の実現
自己拡散係数が低く強力な共有結合を持つ材料(六方晶窒化ホウ素:h-BNなど)において、熱・圧力・真空の組み合わせは、粒子再配列と塑性流動を温度のみの場合よりもはるかに促進し、密度を理論限界近くまで押し上げます。
真空ホットプレスのトレードオフを理解する
形状の複雑さと異方性
一軸加圧という性質上、真空ホットプレスは単純な円盤、ブロック、円筒形状に適しています。複雑な形状の成形は困難、あるいは不可能です。さらに、方向性のある力は異方性の機械的・熱的特性を誘発する可能性があり、この要素は後から調整するのではなく、最終部品の設計段階で考慮する必要があります。
バッチ生産と部品あたりのコスト
一度に大量のバッチを処理できる常圧焼結とは異なり、真空ホットプレスは本質的に単一金型または小規模バッチ操作です。治具コスト、サイクルごとのターンアラウンド時間、高温真空プレスの設備投資により部品あたりのコストが増加するため、性能が最優先される高付加価値用途に最適です。
圧力と金型材料の制限
実用的な圧力は、グラファイトや耐火金属製金型の高温強度によって制限され、通常10~50 MPa程度です。これにより最大部品サイズが制限され、超大型部品の場合は常圧焼結や他の加圧補助法に頼らざるを得ない場合があります。
常圧焼結と真空ホットプレスの選択基準
選択は、材料本来の焼結性と、最終部品の性能要件に基づいて行うべきです。真空ホットプレスは万能なアップグレードではなく、特定の課題に対する専門的なツールです。
- 共有結合性非酸化物セラミックスで理論密度に近い密度を達成することが主な目的の場合: 真空ホットプレスを選択してください。自己拡散の低さを克服し、常圧焼結では残ってしまう気孔を排除するために必要な追加の駆動力を提供します。
- 最大限の機械的性能のためにサブミクロン単位の結晶粒径を維持することが主な目的の場合: 真空ホットプレスを選択してください。低温かつ短時間の保持プロファイルにより、粗大化が始まる前に微細構造を効果的に固定します。
- 窒化ウランのような熱的に不安定な材料を処理することが主な目的の場合: 真空ホットプレスが明確な選択肢です。分解温度を安全に下回った状態で完全な緻密化を可能にし、密度と安定性の矛盾を解決します。
- 単純形状の部品を低コストで大量生産することが主な目的の場合: 材料が熱サイクルに耐えられるのであれば、常圧焼結で十分な場合があります。真空ホットプレスは、それ以外の方法では緻密化が不可能な材料のために取っておきましょう。
- 複雑なニアネットシェイプ部品が主な目的の場合: 一軸加圧の限界を受け入れるか、HIP(熱間等方圧加圧)のような等方圧法を検討する必要があります。真空ホットプレスは、形状が単純な高付加価値セラミックスの成形に最適であることを理解しておいてください。
最終的に、真空ホットプレスは、困難なセラミックスの緻密化を、熱的に過酷な賭けから、制御された低温・高収率のプロセスへと変貌させ、高性能な用途に求められる信頼性の高い微細な結晶粒構造を実現します。
比較表:
| 特徴 / 指標 | 常圧焼結 | 真空ホットプレス |
|---|---|---|
| 主な駆動力 | 毛細管表面エネルギーのみ | 印加された一軸圧力 + 毛細管力 |
| 焼結温度 | より高い(分解・結晶粒成長のリスク大) | 100–300°C低い(熱分解を防止) |
| 微細構造と密度 | 粗大な結晶粒、残留気孔あり | 微細な結晶粒、理論密度に近い(95%+) |
| 閉じ込められたガス・不純物 | 気孔にガスが残り、膨張の原因となる | 真空が閉じ込められたガスと揮発性不純物を排出 |
| 適した形状 | 複雑なニアネットシェイプ部品 | 単純な形状(円盤、板、円筒) |
| 最適な用途 | 大量生産、コスト重視の酸化物部品 | 高性能な共有結合性非酸化物(SiC, Si₃N₄, h-BN, UN) |
KINTEKで高度なセラミックス加工をアップグレード
焼結困難なセラミックスで理論密度を達成したり、気孔を排除したりすることに苦労していませんか?KINTEKは、熱プロセスを精密に制御するために設計された高度な実験装置と高温炉を専門としています。真空ホットプレスや雰囲気炉から、マッフル炉、管状炉、CVD、誘導溶解システムまで、当社の高性能ソリューションは、お客様の正確な材料工学のニーズに合わせて完全にカスタマイズ可能です。
非酸化物セラミックスの緻密化と研究を次のレベルへ引き上げましょう。今すぐKINTEKの専門家にご連絡いただき、研究室向けのカスタマイズされた炉のオプションについてご相談ください!
関連製品
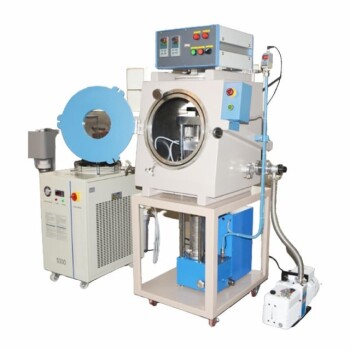
- ラミネーションと加熱のための真空ホットプレス炉機械
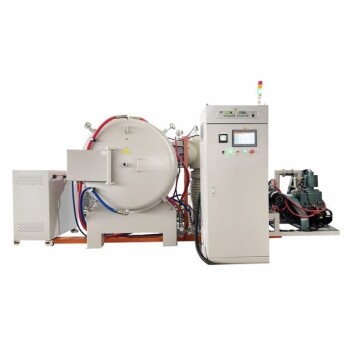
- 600T真空誘導ホットプレス真空熱処理焼結炉
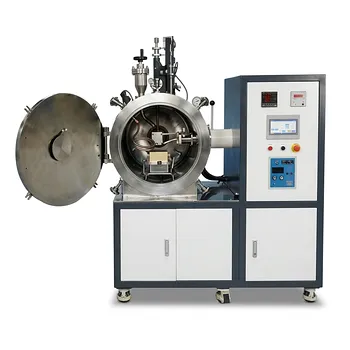
- 真空ホットプレス炉機 加熱真空プレス管状炉
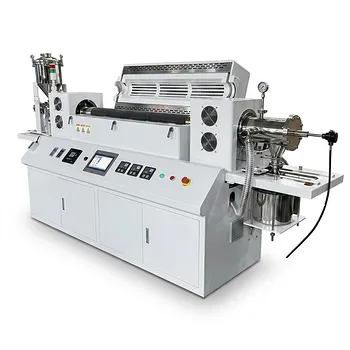
- 真空ホットプレス炉マシン加熱真空プレス
- 真空焼結用圧力式真空熱処理焼結炉