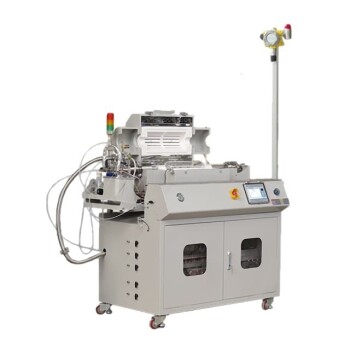
ハイブリッド金属積層造形に適した材料の選定は、次の2つの決定的な要素に集約されます。 1つは強い熱にさらされた際の挙動を予測すること、もう1つは初期段階から熱的な安定化を計画することです。材料には、積層造形段階で溶接可能であるだけでなく、その後の切削加工に耐え、変形しないだけの構造安定性も求められます。重要な「秘訣」は、工程が造形プレート上で終わるわけではないという点です。粗く、応力が残った造形物を高性能で高精度な部品へと変えるには、綿密に設計された後処理熱処理が不可欠な橋渡しとなります。
本質的な課題は、単に金属を溶かすことではなく、それによって生じる内部の混乱を管理することです。ハイブリッドAMの成否は、堆積と切削の両方に適した熱特性を持つ合金を選定し、その後、高温炉内で綿密に制御された熱処理サイクルによって避けられない残留応力を解消できるかにかかっています。この一連の工程によって、脆く不安定なニアネット形状が、航空宇宙や医療用途に対応できる信頼性の高い重要部品へと変わります。
設計主導の材料選定
材料の選択は、その後のあらゆる判断を左右します。ハイブリッド工程では、最終的な特性だけを基準に金属を選ぶのではありません。加熱、冷却、切削から成る複雑な製造プロセスに適合する材料を選ぶ必要があります。この選定には、熱物理学に対する深い理解が欠かせません。
熱特性の重要性
融点と熱伝導率は、最も重要な設計パラメータです。 特定のアルミニウム合金や銅合金のように熱伝導率の高い合金は、溶融池から熱を急速に逃がします。その結果、積層造形段階で融合不良が発生する可能性があります。
一方、チタンやインコネルなど熱伝導率の低い材料は熱を閉じ込めます。これは層間接着には有利ですが、残留応力の蓄積リスクを大幅に高めます。CAD段階の最初から、局所的に保持される強い熱を考慮して部品形状を設計しなければなりません。
二重工程に対応する材料設計
選択する材料は、レーザー式印刷と物理的な切削工具の両方に適合していなければなりません。印刷性に優れた材料が、必ずしも加工しやすいとは限りません。
たとえばニッケル基超合金は、CNC加工中に容易に加工硬化します。 積層造形の後に切削工程を行う場合は、事前に焼鈍された微細組織を指定する必要があります。後処理熱処理によって材料の硬さをリセットし、最終切削パスの精度を確保するとともに、高価な工具の破損を防ぎます。
初期段階から変形を予測する
急速な熱サイクルによって、部品内部には複雑な内部力が発生します。設計では、予想される変形を意識的に補正しなければなりません。
不均一な収縮は機械のエラーではなく、物理法則です。 厚いボスの中心部は隣接する薄い壁よりも冷却が遅くなり、応力勾配が生じます。熱膨張係数が予測しやすい合金を選び、工程をモデル化することで、その後の熱処理、特に応力除去サイクルを利用して部品を制御された状態で緩和できます。これにより、加工中に公差外へ跳ね戻ることを防げます。
不可欠な熱処理工程
後処理熱処理は、一般的な「加熱して冷却する」工程ではありません。高温炉内で実施する、精密に定義された冶金処理です。印刷された部品に残る問題のある履歴を解消し、新たに均質な状態を構築します。
制御雰囲気炉の重要な役割
炉の種類は温度プロファイルと同じくらい重要です。開放空気式の炉では、航空宇宙グレードの品質を達成できません。
雰囲気炉と真空炉は不可欠であり、選択肢ではありません。 チタンのような反応性金属では、高温環境中の微量な酸素でさえアルファケースが形成されます。これは酸素を多く含む脆い表面層であり、機械的特性を損ないます。真空または高純度アルゴン雰囲気の炉は、酸化から造形部品を積極的に保護し、微細組織が修復される間も化学的な健全性を維持します。
一般的な熱処理手順
選択する熱処理条件は、合金と求める最終状態によって決まります。この工程によって、部品が加工可能になり、ハイブリッド製造における「ハイブリッド」が実現します。
応力除去は、基本となる最初の段階です。 部品を中程度の温度まで加熱して保持することで、印刷時に閉じ込められた熱応力を、全体の微細組織を大きく変化させることなく散逸させます。これは、その後のCNC加工中の変形を防ぐ主要な方法です。
焼鈍は、微細組織を完全にリセットする処理です。 この工程により、造形直後の部品に見られる柱状で異方性のある結晶粒組織が除去されます。均一で柔らかい新たな結晶粒組織が形成され、加工性を最大化するとともに、機械的特性の等方性を回復できます。
均質化と加工性
熱処理工程は、脆く応力が残った状態から、安定して切削可能な状態へ移行する橋渡しです。これはワークフローの切削工程に直接つながります。
熱処理と均質化を施した部品は、切削工具に対して予測可能な挙動を示します。 焼鈍によって、工具のびびりを引き起こす硬質領域や、切れ刃を破壊する可能性のある加工硬化部位が除去されます。これにより、最終的な精密フライス加工や旋削加工で、さらなる内部応力を発生させることなく、要求される厳しい寸法公差と表面仕上げを実現できます。
トレードオフを理解する
客観的に見ると、精密な熱処理を組み込むことは大きな投資です。落とし穴を理解することで、より説得力のある事業計画と、より信頼性の高い生産ラインを構築できます。
- コストとリードタイム: 高温真空炉の運用には多額の資本が必要です。数時間に及ぶサイクルはボトルネックになります。トレードオフは明確です。認証用途で不可欠な構造健全性を保証するために、スループットを遅らせ、部品あたりのコストを増加させることになります。
- 過剰処理のリスク: 「多いほど良い」という誤った考え方は、部品を損なう可能性があります。必要以上の熱処理を行うと、結晶粒が過度に成長し、合金が大幅に弱くなることがあります。目標は、単に「焼けるまで加熱する」ことではなく、熱処理に関する特定のASTM規格を満たすことです。
- 昇温中の形状変形: 応力を除去するための工程そのものが、部品を炉内で適切に支持しない場合、たわみを引き起こす可能性があります。高温クリープは現実に起こります。炉用治具は、最も変形しやすい状態の部品を支えられるよう設計する必要があります。そうしなければ、熱処理は完璧でも、修復不能なほど反った部品になりかねません。
目的に応じた適切な選択
最終的な戦略では、部品の最終目標に合わせて、材料、熱処理、加工順序を調整する必要があります。
- 主な目的が寸法精度の最大化である場合: 制御雰囲気炉で応力除去サイクルを行い、最も大きな内部力を緩和します。その後、粗加工を実施し、最後に軽い応力除去焼鈍を行って部品を安定化させ、最終的な鏡面仕上げ切削に備えます。
- 主な目的が機械的性能の最適化である場合: 完全な溶体化熱処理と時効処理のサイクルを設計します。真空炉を使用して表面劣化を防ぎ、最終的な軽微な後加工を行う前に、造形直後の異方性微細組織を完全に均質で高強度な状態へ変化させます。
- 主な目的が加工性と工具寿命の向上である場合: 印刷直後に完全焼鈍を優先します。金属を最も軟らかく延性に富む状態へ戻すことで、加工硬化や壊滅的な工具破損のリスクを抑えながら、積極的な高速切削加工を可能にします。
ハイブリッド製造を極めるには、材料の熱的な履歴を障害としてではなく、CADモデルから最終的な高温炉サイクルまで、制御すべき基本的な設計パラメータとして扱う必要があります。
まとめ表:
| 段階/考慮事項 | 主要な工程とパラメータ | 主な目的と利点 |
|---|---|---|
| 材料選定 | 融点と熱伝導率を分析 | 融合不良と過度な熱保持を防止 |
| 応力除去 | 高温炉内での制御加熱 | 内部熱応力を散逸させ、CNC加工中の部品の反りを防止 |
| 焼鈍と均質化 | 均一な結晶粒組織への完全な熱的リセット | 延性と加工性を回復し、加工硬化部位を除去 |
| 制御環境 | 真空またはアルゴン雰囲気での処理 | 反応性合金(チタン、インコネル)の酸化とアルファケース形成を防止 |
KINTEKでハイブリッド金属AMワークフローの精度を最大化
残留応力や酸化によって、高価な金属造形物を台無しにしないでください。KINTEKは、高性能冶金向けに特別設計された、真空炉、雰囲気炉、マッフル炉、管状炉、カスタム熱処理炉など、先進的な研究設備と高温炉技術を幅広く提供しています。
航空宇宙向けの反応性チタンの処理から、医療用途の超合金の熱処理まで、完全にカスタマイズ可能な当社の炉ソリューションが、正確な熱制御によって反りを除去し、加工性を最適化し、優れた材料強度を実現します。
部品性能を最大限に引き出しましょう ― 今すぐKINTEKの炉専門家にお問い合わせください!