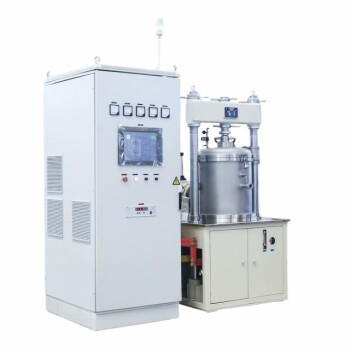
溶剤脱脂では、可溶性相が体積の少なくとも30%を占める多成分バインダーシステムが求められます。一方、高温炉での熱脱脂では、熱分解温度範囲が段階的に設定されたバインダーシステムと、構造的損傷なしに完全な脱脂を行うための精密な炉制御が必要となります。溶剤抽出は、犠牲バインダーを溶解することで相互接続された細孔ネットワークを形成しますが、それ単体では取り扱いに耐えうる強度を部品に与えることは稀です。対照的に、熱脱脂は、制御された雰囲気と温度プロファイルを通じてすべての有機バインダーを段階的に除去し、焼結準備が整った安定した粉末成形体を残します。
表面的なニーズはバインダーと構造要件の比較ですが、本質的なニーズは、欠陥のない高完全性のセラミック部品を製造するために、いつ、どのように脱脂工程を設計すべきかを理解することにあります。溶剤脱脂は、抽出のための相互接続されたチャネルを形成するために30体積%を超える可溶性相に依存しますが、得られる部品は脆弱であり、通常は熱による仕上げが必要です。熱脱脂には、重複しない明確な分解温度を持つように設計されたバインダーシステムと、緻密化の前に30〜40体積%の有機物を安全に排出するための、精密な低温昇温制御、均一な加熱、および管理されたガス流を提供する炉が必要です。
脱脂におけるバインダーシステムの役割
なぜ多成分バインダーが不可欠なのか
溶剤脱脂と熱脱脂の双方が、通常、主バインダー、副バインダー、および可塑剤などの加工助剤からなる多成分バインダーシステムに依存しています。その目的は、粒子間の接触と形状を維持する段階的な除去経路を作成することです。
溶剤脱脂は化学的性質を利用します。バインダーには、システムの少なくとも30体積%を占める可溶性成分が含まれていなければなりません。この閾値により、可溶性相が溶解した際に連続的で相互接続された細孔ネットワークが形成され、新しい溶剤が浸透し、溶解したバインダーが排出されるようになります。
熱脱脂は熱分解を利用します。バインダーの配合には、重複しない明確な分解温度範囲を持つ成分(例えば、低融点ワックスと高分子量ポリマーの組み合わせ)が必要です。副バインダーがより低い温度(通常150〜300°C)で先に熱分解し、開放気孔ネットワークを形成します。この経路により、主バインダーの分解生成物が、内部圧力を高めることなく、より高い温度(400°C以上)で自由に排出されます。
溶剤脱脂:相互接続の閾値
30体積%の可溶性画分は単なる推奨事項ではなく、溶剤脱脂における最小構造要件です。この閾値を下回ると、溶解相が連続的なチャネルネットワークを形成できず、抽出を妨げるバインダーのポケットが残ってしまいます。相互接続が不十分なシステムでは、除去が不完全になり、溶剤が残留し、その後の熱工程で部品が崩壊したり膨れたりする可能性があります。
残留する不溶性バインダー相は、セラミック粒子を所定の位置に保持する一時的な骨格として機能します。その体積分率は、溶剤抽出後に寸法安定性を維持するのに十分な高さである必要がありますが、それでも成形体は非常に脆弱で、取り扱い強度は無視できるレベルです。
熱脱脂:段階的熱分解のための設計
熱処理ワークフローでは、バインダーシステムは熱的トリガーシーケンスとして機能しなければなりません。低温成分(副バインダー)が最初に揮発し、理想的には150°Cから300°Cの間で除去されます。その除去によって形成される開放気孔が、高温成分(主バインダー)のガス化生成物を排出する重要な通気口となります。
分解温度範囲が重複すると、両方の相が同時に分解します。これにより、排出できない揮発性ガスが急速に蓄積し、反り、ひび割れ、または表面の膨れを引き起こします。したがって、分解温度のギャップは厳格な構造要件であり、炉の加熱プロファイルを直接決定します。
構造要件:気孔率、強度、および粒子の完全性
溶剤脱脂が残す脆弱な骨格
溶剤抽出後の部品は、不溶性バインダーの残留物によって結合されたセラミック粒子で構成されており、元の有機物量の30〜40%がすでに排出されています。この骨格は慎重な取り扱いに耐えるだけの強度はありますが、機械的応力や複雑な操作には弱すぎます。
溶剤のみによる完全なバインダー除去は、すべてのバインダーを溶解すると粒子ネットワークが破壊され、自重で崩壊する緩い粉末になってしまうため、ほとんど行われません。したがって、溶剤脱脂は通常部分的な脱脂工程であり、その後に残った骨格バインダーを穏やかに焼き切り、最終的な緻密化のために成形体を予備焼結する熱サイクルが続きます。
熱脱脂:現場での通気アーキテクチャの構築
熱脱脂は、加熱中に進化する動的な気孔ネットワークに依存しています。グリーン体は、最初はほぼ緻密なポリマー・セラミック複合体です。副バインダーが分解するにつれて、相互接続された細孔システムが出現します。このネットワークは以下を提供する必要があります:
- 大量の分解ガス(グリーン体の最大40体積%)を排出するための十分な透過性。
- 毛細管圧によって液状のポリマー分解生成物が閉じ込められるのを防ぐ細孔径(スロートサイズ)。
- ひび割れを起こさずに熱勾配やガス圧に耐える機械的完全性。
構造的な成功は炉のパラメータにかかっています:重要な有機物燃焼ウィンドウにおける低速で精密な昇温速度(多くの場合1°C/分未満)、加熱ゾーン全体の均一な温度分布、および揮発物を掃き出すための制御されたガス流です。真空環境は除去を加速させますが、酸化分解と熱の均一性を犠牲にします。減圧下での酸化性ガスが、輸送、制御、およびバインダー分解の最適なバランスを提供することがよくあります。
高温炉ワークフロー:熱脱脂の差別化要因
雰囲気とプロファイルの制御は必須
高温炉(雰囲気炉または真空システム)での熱脱脂には、専用のバインダー燃焼セグメントを含む多段階加熱プロファイルを組み込む必要があります。ワークフローは、明確な低温保持段階で動作します:
- 第1段階: 約150°Cまでゆっくりと昇温し、低分子量ワックスを穏やかに溶かして排出します。
- 第2段階: 約250〜350°Cで保持し、副バインダーを熱分解して開放気孔ネットワークを形成します。
- 第3段階: 約400〜600°Cまで昇温し、不活性、真空、またはわずかに酸化的な環境下で主ポリマー骨格を分解・揮発させます。
これらの段階を通じて、炉は調整されたガス流(不活性または酸化性)と効果的な抽出を提供し、低温ゾーンでの揮発物の凝縮を防ぐ必要があります。この制御された掃気がないと、残留炭素や分解された断片が部品に付着し、最終的な焼結を妨げる可能性があります。
熱脱脂が完全な燃焼を実現できる理由
溶剤プロセスとは異なり、熱脱脂は広範囲の温度にわたって一次および二次バインダー相の両方を段階的に分解します。現場での気孔ネットワークと組み合わせた段階的な除去により、粒子の充填を乱すことなくすべての有機汚染物質が排除されます。その結果、グリーン体の形状を保持し、中間的な強化工程なしで高温緻密化の準備が整ったクリーンなブラウン体が得られます。
トレードオフの理解
溶剤脱脂:速度と脆弱性
溶剤抽出は、溶解が化学的に駆動され、熱拡散に制限されないため、特に厚いセクションにおいて部分的なバインダー除去を高速化できます。しかし、トレードオフとして取り扱い強度が劇的に低下し、その後の熱工程が不可避となります。さらに、溶剤の回収と廃棄物管理がプロセスの複雑さとコストを増大させます。
熱脱脂:完全性と時間・欠陥リスク
熱脱脂は、完全な有機物の燃焼と、機械的に安定した予備焼結体を提供します。しかし、必要な低速昇温のため、炉のサイクル時間は長く(数時間から数日)、なります。不適切な熱制御、急速加熱、または不十分なガス排気は、膨れ、ひび割れ、または炭素残留を容易に引き起こします。炉は脱脂専用に設計されている必要があり、標準的な焼結炉には欠けている可能性のある精密な低温センサー、均一加熱、およびガス管理機能を備えている必要があります。
ハイブリッドアプローチが最適な場合が多い
実際には、多くの高性能セラミック製造ワークフローが両方の方法を組み合わせています。溶剤脱脂で初期の気孔ネットワークを迅速に作成し、慎重な熱サイクルでバインダー除去を完了させ、部品を予備焼結します。このハイブリッドアプローチは、サイクル時間、搬送時の取り扱い強度、および完璧な緻密化のバランスを取ります。
目標に向けた正しい選択
決定は、速度、完全性、または中間処理中の部品の完全性など、必要な重要な成果と一致させる必要があります。
- 主な焦点が厚いセクションの迅速なバインダー除去である場合: 少なくとも30体積%の可溶性相を持つバインダーシステムを設計し、最初のステップとして溶剤脱脂を使用します。ただし、脆弱な部品には慎重な取り扱いと、その後の熱燃焼サイクルが必要になることを受け入れる必要があります。
- 主な焦点が統一されたプロセスで完全かつ欠陥のない燃焼を実現することである場合: 重複しない明確な分解温度を持つ多成分バインダーに投資し、精密な低温昇温制御、均一加熱、および調整された雰囲気管理が可能な高温炉と組み合わせます。
- 主な焦点が焼結前の取り扱い強度を最大化することである場合: 溶剤のみのアプローチは避け、熱脱脂に完全に依存します。段階的なバインダー除去により、必要に応じてロボットによる取り扱いやグリーン加工に耐えられる、部分的に焼結された硬いブラウン体が残ります。
最終的に、構造とバインダーの要件が、緻密でひび割れのないセラミックへの道筋を定義します。部品の形状、バインダーの熱的または化学的特性、そして応力をかけずにその変換を管理する炉の能力に合わせて、脱脂戦略を調整してください。
要約表:
| 特徴 | 溶剤脱脂 | 熱脱脂 |
|---|---|---|
| バインダーシステムの要件 | 可溶性成分が30体積%以上であること | 分解範囲が重複しない多成分系 |
| 細孔メカニズム | 化学的溶解により開放チャネルネットワークを形成 | 現場での段階的な熱分解により通気アーキテクチャを形成 |
| 成形体の強度 | 脆弱な骨格;慎重な取り扱いが必要 | 安定した予備焼結済みのブラウン体で、緻密化準備完了 |
| 炉と雰囲気の制御 | 部分的な工程;その後の熱仕上げに依存 | 精密な低温昇温(<1°C/分)と管理されたガス流が必要 |
| 主な利点とトレードオフ | 迅速な部分抽出;取り扱い強度が低い | 単一プロセスでの完全燃焼;長い熱サイクル時間 |
KINTEKで脱脂および焼結ワークフローをマスターする
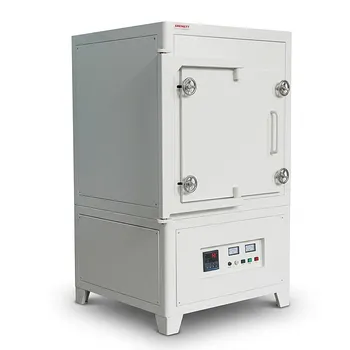
精密に設計された熱処理システムにより、セラミック成形体のひび割れ、反り、残留炭素欠陥を防ぎます。KINTEKは、プレミアムな実験装置および消耗品を専門とし、マッフル炉、管状炉、回転炉、真空炉、CVD炉、雰囲気炉、歯科用炉、誘導溶解炉など、幅広い高温炉ラインナップを提供しています。すべて、独自のバインダー燃焼および焼結仕様を満たすように完全にカスタマイズ可能です。
超低速の昇温制御、均一な熱ゾーン、または溶剤から熱脱脂への移行のための高度な雰囲気抽出が必要な場合でも、当社のエンジニアリングチームは、貴社の研究室が必要とする制御と信頼性を提供します。
脱脂プロセスの最適化をご検討ですか?今すぐKINTEKに連絡して、炉の要件についてご相談ください!