セラミックSLSは、単一工程の緻密化プロセスではありません。 結晶性セラミックスのダイレクトレーザー焼結では、レーザーの照射時間(わずか数分の1秒)が短すぎて、粒子融合に必要な固相拡散を促進する熱エネルギーが不足するため、完全な緻密化は達成できません。レーザーは犠牲となるポリマーバインダーを溶かしてセラミック粒子を接着し、壊れやすい「グリーン体(成形体)」を作るだけであり、真の緻密化は、その後の長時間の高温炉による後処理によってのみ実現します。
テクニカルセラミックスの積層造形には、二段階の考え方が必要です。プリンターが形状の足場を作り、炉がその足場を緻密な構造用セラミックスへと変えるために必要な持続的な熱エネルギーを供給します。この熱的な後処理なしでは、単なる圧縮粉末に過ぎません。
ダイレクトレーザー焼結の根本的な限界
なぜレーザーで結晶性セラミックスを焼結できないのか
ダイレクトレーザー焼結では、高出力ビームが粉末床の上を1スポットあたり数ミリ秒で走査します。結晶性セラミックスは、原子が移動して空隙を埋め、粒界を融合させる「固相拡散」によって緻密化します。この拡散は熱的に活性化されるものであり、高温と十分な保持時間の両方が必要です。
レーザーは、これら両方の条件を同時に満たすことができません。熱パルスが短すぎて原子の有意な移動が起こらず、個々のセラミック粒子が焼結することはありません。単にレーザー出力を上げようとすると、熱衝撃やクラックが発生したり、局所的な溶融が起こるだけで、部品全体を固めることはできません。
犠牲バインダーの必要性
セラミックス自体は融合しないため、セラミックスのSLSは2成分粉末に依存します。セラミック粒子に犠牲となる熱可塑性バインダーを混合し、レーザーでこのバインダーのみを選択的に溶かします。
溶けたバインダーがセラミック粒子を濡らして結合させ、取り扱い可能な程度の強度を持つグリーン体(成形体)を形成します。重要なのは、このグリーン体は依然として低密度で多孔質であり、実用的な機械的整合性を全く持っていないという点です。レーザーは形状を「固定」しただけであり、材料を緻密化させたわけではありません。
高温炉による後処理が部品を完成させる仕組み
二段階でグリーン体から緻密なセラミックスへ
壊れやすいグリーン体を完全に緻密なセラミックスに変えるには、慎重に制御された高温炉のサイクルが必要です。このサイクルは、脱脂(debinding)と焼結(sintering)という2つの明確な段階に分かれています。
まず、炉内で部品を制御された雰囲気下でゆっくりと中温まで加熱します。この脱脂段階で、ポリマーバインダーが熱分解してきれいに除去され、純粋なセラミックのみからなる非常に多孔質な「ブラウン体」が残ります。この工程を急ぐとガスが閉じ込められ、クラックの原因となります。
脱脂後、炉はさらに高い焼結温度(多くの場合、材料の絶対融点の70%以上)まで昇温します。この段階で初めて固相拡散が活性化し、粒子間のネック成長によって空隙が埋まり、高い緻密性と構造強度が得られます。
なぜ長時間の熱エネルギーが重要なのか
保持時間(Dwell time)は、レーザーにはなく、炉が提供できる重要なリソースです。 原子拡散は温度と時間に支配される速度プロセスです。部品を高温で数分から数時間保持することで、炉は完全な物質移動に必要な累積熱エネルギーを供給します。
これにより、表面曲率を駆動力として、空孔拡散や粒界移動を介して空隙が徐々に収縮します。この持続的な熱予算があって初めて、セラミックマトリックスは耐荷重用途や透明性が求められる用途に必要な95〜99.9%の理論密度に到達できます。
現代のラボ用炉の柔軟性
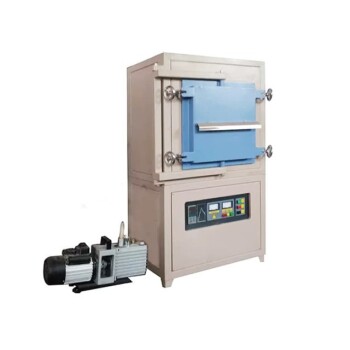
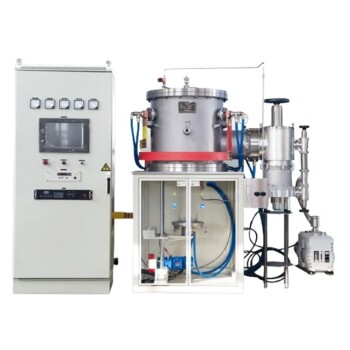
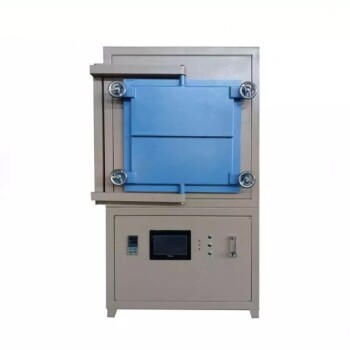
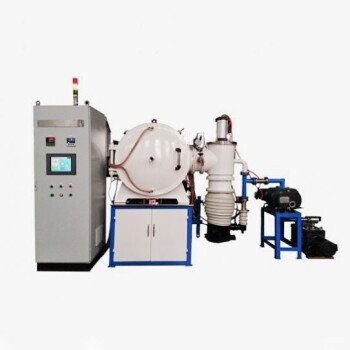
単一の炉のボタン操作プロセスでも、ピーク温度、ガス環境、圧力を調整することで、さまざまなセラミックスに対応可能です。マッフル炉は空気中での酸化物を扱い、真空炉や制御雰囲気炉は、炭化物や窒化物などの非酸化物セラミックスの焼結中に起こる望ましくない反応を防ぎます。
一部の高度な後処理では、熱サイクル中に外部ガス圧(熱間静水圧プレス:HIP)や一軸機械圧(ホットプレス)を印加するものもあります。これらは自然な焼結応力を補強し、残存する微細な閉気孔を排除することで、通常の無加圧焼結では難しい材料でも理論密度を達成します。
トレードオフの理解
収縮と歪みは避けられない
グリーン体が炉内で緻密化する際、通常15〜20%の線収縮が起こります。この収縮は常に均一とは限りません。拘束された領域、焼結不可能な介在物、炉内の温度勾配などが内部引張応力を生じさせ、局所的な緻密化を妨げることがあります。
その結果、炉の温度プロファイルが完全に均一でない場合、反り、クラック、または密度勾配が生じます。そのため、CADから部品製作までのワークフローにおいて、予測可能かつ等方的な収縮を考慮した設計は極めて重要な課題であり、多くの場合、特定の炉を用いた反復的なテストが必要となります。
高温は望ましくない粒成長を引き起こす可能性がある
緻密化を促進する長時間の高温は、粒界移動も活性化させます。アルミナのようなセラミックスでは、1600°Cを超える無加圧焼結は気孔を完全に排除できる可能性がありますが、急激な粒成長を引き起こし、機械的強度を低下させる恐れがあります。
これは焼結における古典的なジレンマです。時間と温度だけで完全な緻密化を達成しようとすると、強度を最大化する微細な微細構造が犠牲になる可能性があります。二段階焼結、ホットプレス、または粒界を固定するドーパントの使用といった高度な手法は、緻密化と粒粗大化を切り離そうとするものですが、炉のサイクルを複雑にします。
熱だけでは除去できない気孔もある
従来の焼結の最終段階では、閉気孔が粒界から孤立してしまいます。拡散の近道がなくなるため、気孔除去の駆動力は激減します。何時間経過しても、わずかな体積率の残留気孔が残ります。
この残留気孔は光を激しく散乱させて透明性を損ない、破壊の起点となります。この最後の気孔の問題を解決するには、単純な大気圧炉焼結から、熱だけでは提供できない追加の駆動力を導入する加圧プロセス(HIPやホットプレス)への切り替えが必要になることがよくあります。
SLSワークフローへの適用方法
セラミックSLSを開発・運用している場合、印刷工程は始まりに過ぎません。意思決定の焦点を、真の成形および特性定義プロセスである「後処理」へと移す必要があります。
- 機械的強度を最優先する場合: 高温炉サイクルを省略しないでください。相互接続された気孔を閉じるために十分な保持時間を持つ完全な脱脂・焼結プロファイルを使用し、完全に緻密で欠陥のない部品が必要な場合は熱間静水圧プレス(HIP)を検討してください。
- 歪みの最小化を最優先する場合: 精密な炉の温度制御と均一な加熱速度に投資してください。グリーン体はあらかじめ寸法を大きく設計し、沈み込みを考慮した形状を取り入れ、セラミックスの収縮係数に合わせた基板やセッターを使用してください。
- 微細な微細構造を最優先する場合: 急激な粒粗大化を招く最高温度での焼結は避けてください。低温での液相焼結や、粒子が成長する前に緻密化を完了させる加圧式炉を検討してください。
- 光学的な透明性を最優先する場合: 無加圧炉焼結だけでは、ほぼ常に残留気孔による曇りが残ることを理解してください。二段階の炉戦略が必要です。まず従来の焼結で開気孔を閉じ、次に熱間静水圧プレス炉で最後に残った孤立気孔を潰します。
プリンターは形状を与え、炉はセラミックスを与えます。基礎となる拡散物理学を尊重し、適切な熱後処理経路を選択することで、壊れやすいグリーン体と完全に緻密な高性能部品との間のギャップを埋めることができます。
要約表:
| 段階 / パラメータ | レーザー焼結 (SLS) | 炉による後処理 |
|---|---|---|
| 主なメカニズム | 犠牲バインダーの溶融(ミリ秒パルス) | 固相原子拡散(長時間の熱保持) |
| 得られる構造 | 低密度の壊れやすい「グリーン体」 | 完全緻密セラミックス(理論密度95〜99.9%) |
| 主な機能 | 複雑な部品形状の成形 | バインダー除去(脱脂)および気孔の排除(焼結) |
| 材料強度 | 機械的構造強度はゼロ | 高い機械的強度、耐摩耗性、耐熱性 |
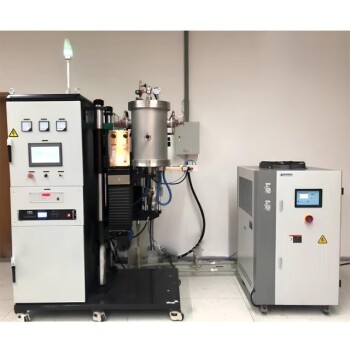
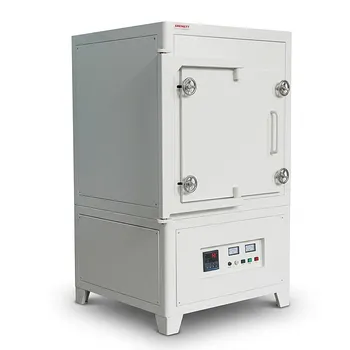
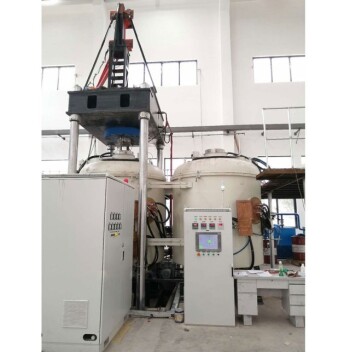
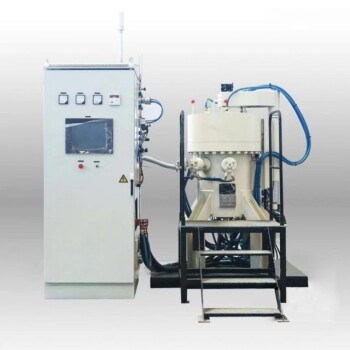
3Dプリントされたセラミックグリーン体を高性能な構造用部品に変える準備はできましたか? KINTEKは、マッフル炉、管状炉、真空炉、制御雰囲気炉、CVD炉、誘導溶解炉など、重要な脱脂および焼結サイクルに必要な精密な温度制御と均一な加熱を提供する、高度な実験装置およびカスタマイズ可能な高温炉を専門としています。
不適切な後処理によってセラミックスの特性を損なわないようにしましょう。今すぐKINTEKにお問い合わせの上、当社の熱処理専門家にご相談ください。 あなたのラボや生産ワークフローに最適な高温炉を見つけましょう!
関連製品
- アルミナ管付き1400℃高温実験用チューブ炉
- 研究室のための 1800℃高温マッフル炉
- 1700℃ 高温実験室用アルミナ管状炉
- 研究室のための 1700℃高温マッフル炉
- 1700℃制御不活性窒素雰囲気炉