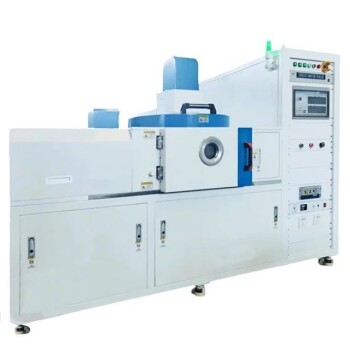
SPSは、3Dプリントされた金属ラティスを破壊することなく、その周囲のマトリックス粉末を高密度化できる、唯一の高速・低温熱間固化手法です。
3D積層造形と放電プラズマ焼結(SPS)を組み合わせることは、ある種の「熱的パラドックス」を解決することに他なりません。それは、緻密に作り込まれた金属フレームワークの微細構造を損傷させずに、周囲のマトリックス粉末を完全に高密度化するという課題です。従来の焼結やホットプレスでは、高温で数時間を要するため、マトリックスが十分な密度に達する前にラティスのストラット(支柱)が粗大化、劣化、あるいは崩壊してしまいます。SPSはこのトレードオフを打破し、パルス電流と一軸加圧を用いることで、はるかに低い温度で数分以内に理論密度に近い状態を実現し、ラティス本来の形状、結晶構造、機械的性能を維持します。
最大の利点は、温度保持時間の制御にあります。SPSの極めて速い昇温速度(最大1000°C/分)と短い保持時間(通常5〜10分)により、マトリックスを完全に固化させつつ、3Dプリントされた骨格の既存の微細構造を効果的に「凍結」させることができます。これにより、結晶粒の粗大化、相の劣化、有害な界面反応といった、複合材料を台無しにする要因を回避できます。
ハイブリッド・ラティス・マトリックス複合材料の根本的な課題
まず、電子ビーム溶融法(EBM)などの積層造形プロセスで作製された、繊細で高比表面積を持つ金属ラティスを用意します。このラティスは、精密に設計された形状と、急冷凝固によって生じた微細な結晶粒や高い転位密度といった微細構造を備えています。次に、その周囲を金属またはセラミック粉末のマトリックスで囲みます。ここでの課題は、ラティスをぼやけた焼きなまし状態にすることなく、そのルーズな粉末を強固な固体へと変えることです。
なぜ従来の焼結法ではラティスが失敗するのか
従来の無加圧焼結は、高温で数時間を要します。 長時間の加熱はラティスのストラット全体での原子拡散を促進し、結晶粒の粗大化を招き、ラティスの価値である微細な強化特性を失わせます。
また、長い熱サイクルは、ラティス材とマトリックス間の不要な界面反応を促進します。 これにより脆い金属間化合物が形成され、複合材料の結合強度が低下します。極端な場合には、熱劣化によって薄いストラットが変形したり部分的に溶融したりし、設計されたアーキテクチャが損なわれることもあります。
マトリックス自体も、温度を十分に上げなければ完全に高密度化しません。 つまり、ラティスの溶融・粗大化と、マトリックスの多孔質・焼結不足というジレンマに陥るのです。従来の手法では、この対立を解決することは困難です。
SPSはいかにして「高密度化」と「劣化」のパラドックスを解決するか
放電プラズマ焼結(SPS)は、全く異なるアプローチをとります。外部の炉による加熱だけに頼るのではなく、金型(および導電性粉末の場合は材料自体)に直接高いパルス直流電流を流すと同時に、一軸の機械的圧力を加えます。
ラティスを保護するメカニズム
ジュール熱による局所的な発熱: 電流は粒子間の接触部を優先的に流れるため、必要な場所で微視的なホットスポットが生成され、ネック形成と物質移動が加速されます。外部から長時間熱を加え続ける必要がないため、プリントされたラティスのバルク温度は炉内焼結よりもはるかに低く抑えられます。
極めて速い昇温速度(最大1000°C/分): 危険な高温にさらされる時間を劇的に短縮します。ラティスが高温にさらされるのは数時間ではなく、わずか数分間です。これが重要な洞察です。結晶粒界の移動、析出物の粗大化、元素の拡散はすべて「時間依存のプロセス」です。時間を奪うことで、それらの反応は有意なスケールでは起こらなくなります。
機械的圧力による低温での高密度化: 20〜60 MPa以上の圧力を加えることで、空隙を押し潰し、塑性流動を可能にし、粒子の再配列を促進します。これにより、SPSシステムはラティスを粗大化させる温度よりも数百度低い温度で、マトリックスを理論密度の97〜99%以上にまで高密度化できます。
特定の破壊モードの抑制
結晶粒の粗大化を抑制: 短いサイクルにより、ラティス・ストラットの微細な結晶構造が維持され、設計通りの高い強度と硬度が保たれます。
有害な界面反応を最小化: 高温での接触時間が短いため、炭素繊維やセラミック繊維、あるいは今回の金属ラティス表面において、脆い相互拡散層が厚く形成されるのを防ぎます。界面はクリーンで機械的に健全な状態に保たれます。
熱分解を回避: ラティス材に熱に敏感な相(特定の金属間化合物や準安定ナノ構造など)が含まれている場合でも、短い保持時間により、それらが溶解したり変態したりするのを防ぎます。
あらゆるスケールで微細構造の完全性を維持: ナノスケールの析出物からマクロスケールのストラット形状に至るまで、プリントしたものがそのまま最終的な複合材料として得られ、その周囲を完全に緻密なマトリックスが覆います。
時間的優位性のスケールを理解する
補足的な研究によると、SPSはステンレス鋼–TiB₂のような金属マトリックス複合材料を、1100°Cで数分以内に相対密度97〜99%まで高密度化できることが示されています。同様のサイクルを従来法で行うと数時間を要し、より粗い構造になってしまいます。Mo-Cr-Y複合材料の場合、100°C/分の昇温速度と非常に短い焼結時間を組み合わせることで、モリブデンの結晶粒粗大化を完全に抑制し、第二相分散粒子を微細に分散させ続けることができます。
反応性SPSシステムでは、パルス電流下で高密度化と同時に化学反応が起こり、結晶粒界を固定するナノスケールの強化粒子(100〜200 nm)が生成されます。これは、ラティス自体に失ってはならない微細な特徴が含まれている場合に不可欠な、微細構造を維持したまま高密度化できるというSPS独自の能力を証明しています。
トレードオフと実用上の考慮事項
SPSは魔法の杖ではありません。その利点は本物ですが、プロセス特有の要件を尊重する必要があります。
温度制御は譲れません: 焼結温度が低すぎると(例:一部のステンレス鋼複合材料で1000°C)、焼結不足となり高い気孔率(10〜18%)が残ります。最適な閾値(多くの場合1100°C以上)に達して初めて完全な密度が得られます。しかし、その閾値は必要最小限の時間だけ維持しなければなりません。それ以上加熱すると、避けようとしていた粗大化のリスクが生じます。
金型のサイズと形状による制限: SPSは通常、グラファイト型内でのニアネットシェイプ成形プロセスです。複雑で非常に大きな3Dプリント・ラティスは収容が困難な場合があり、角度のある形状全体にわたる圧力の均一性が課題となることがあります。
電流分布の影響: ラティス自体が非常に導電性が高く連続している場合、電流が予期せずラティスをバイパスして流れ、加熱の均一性が変化する可能性があります。プロセス設計では、この電気的経路を考慮する必要があります。
サイクル時間は短いが、準備はそうではない: ラティスのセット、粉末の充填、均一なパッキングの確保には時間がかかる場合があります。電流が流れればSPSは高速ですが、全体的な製造ペースは前処理工程に依存します。
複合材料に最適な選択をするために
設計目標によって、SPSがアーキテクチャ複合材料にとって適切な固化ルートかどうかが決まります。
3Dプリントされたラティスの元の微細構造を維持することが最優先の場合: 結晶粒の粗大化や相変態を無視できるレベルに抑えるため、SPSが唯一の実用的な選択肢です。
ラティスを変形させずにマトリックスの理論密度に近い状態を目指す場合: SPSの圧力と急速加熱の組み合わせは、従来のどの炉技術よりも低い温度で完全な固化を実現します。
脆い界面反応生成物を避けたい場合: SPSの短い温度保持時間は、拡散を抑制し、ラティスとマトリックスの界面をクリーンに保つための実証済みの手法です。
微細構造の維持よりも幾何学的な複雑さを優先する場合: ラティスが短時間の加圧加熱に耐えられるか評価してください。耐えられない場合は、ラティスの再設計が必要か、あるいは妥協した固化アプローチを受け入れる必要があるかもしれませんが、SPSは依然として最良の出発点です。
結論として、SPSは「あらかじめ構築された金属ラティス」と「高密度な粉末マトリックス」を組み合わせるという根本的な熱的対立を解決します。その速度は既に持っている優れた構造を凍結し、独自のエネルギー供給は必要な緻密な複合材料をもたらします。
要約表:
| 特徴 / パラメータ | 従来の焼結 | 放電プラズマ焼結(SPS) |
|---|---|---|
| 焼結保持時間 | 数時間 | 数分(通常5〜10分) |
| 昇温速度 | 遅い(5〜20°C/分) | 超高速(最大1000°C/分) |
| 高密度化メカニズム | 熱拡散のみ | パルス電流 + 一軸加圧 |
| ラティスの微細構造 | 結晶粒の粗大化、微細特徴の喪失 | 元の形状と結晶構造を維持 |
| 界面の劣化 | 脆い金属間化合物のリスク大 | 短時間保持により最小化 |
| マトリックス相対密度 | 過剰な熱なしでは低いことが多い | 理論密度に近い(97〜99%+) |
KINTEKで先端材料焼結の限界を押し広げる
繊細な3Dプリント微細構造を損なうことなく、理論密度に近いマトリックス密度を実現したいとお考えですか?KINTEKは、精密な材料処理のために設計された高度な実験装置および高温炉を専門としています。
高性能な放電プラズマ焼結(SPS)システムから、カスタマイズ可能な真空炉、雰囲気炉、管状炉、マッフル炉まで、お客様の研究および生産ニーズに合わせて調整された最先端の熱ソリューションを提供します。
研究室の焼結能力を強化し、複雑な熱的パラドックスを解決する準備はできていますか?今すぐKINTEKに連絡して、専門家にご相談ください!
関連製品
- スパークプラズマ焼結SPS炉
- 915 MHz MPCVD ダイヤモンド マシン マイクロ波プラズマ化学気相蒸着システム原子炉
- RF PECVDシステム 無線周波数プラズマエンハンスト化学気相成長法
- 真空焼結用圧力式真空熱処理焼結炉
- 9MPa真空熱処理焼結炉